Expert en impression 3D / scan 3D
 SAV et réparation en France


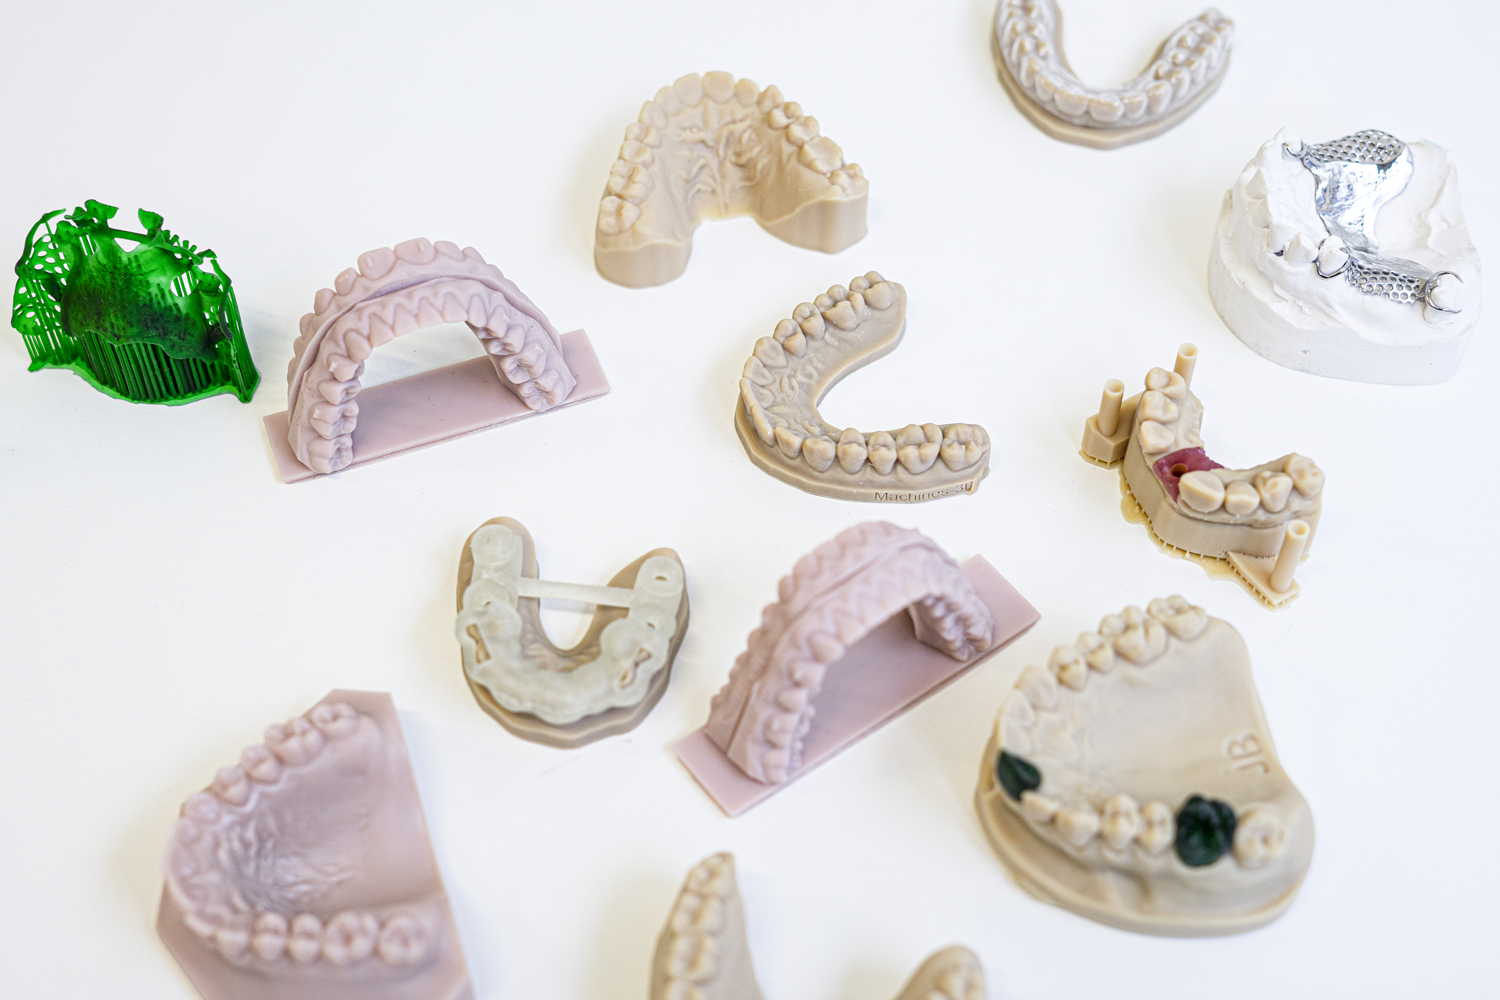
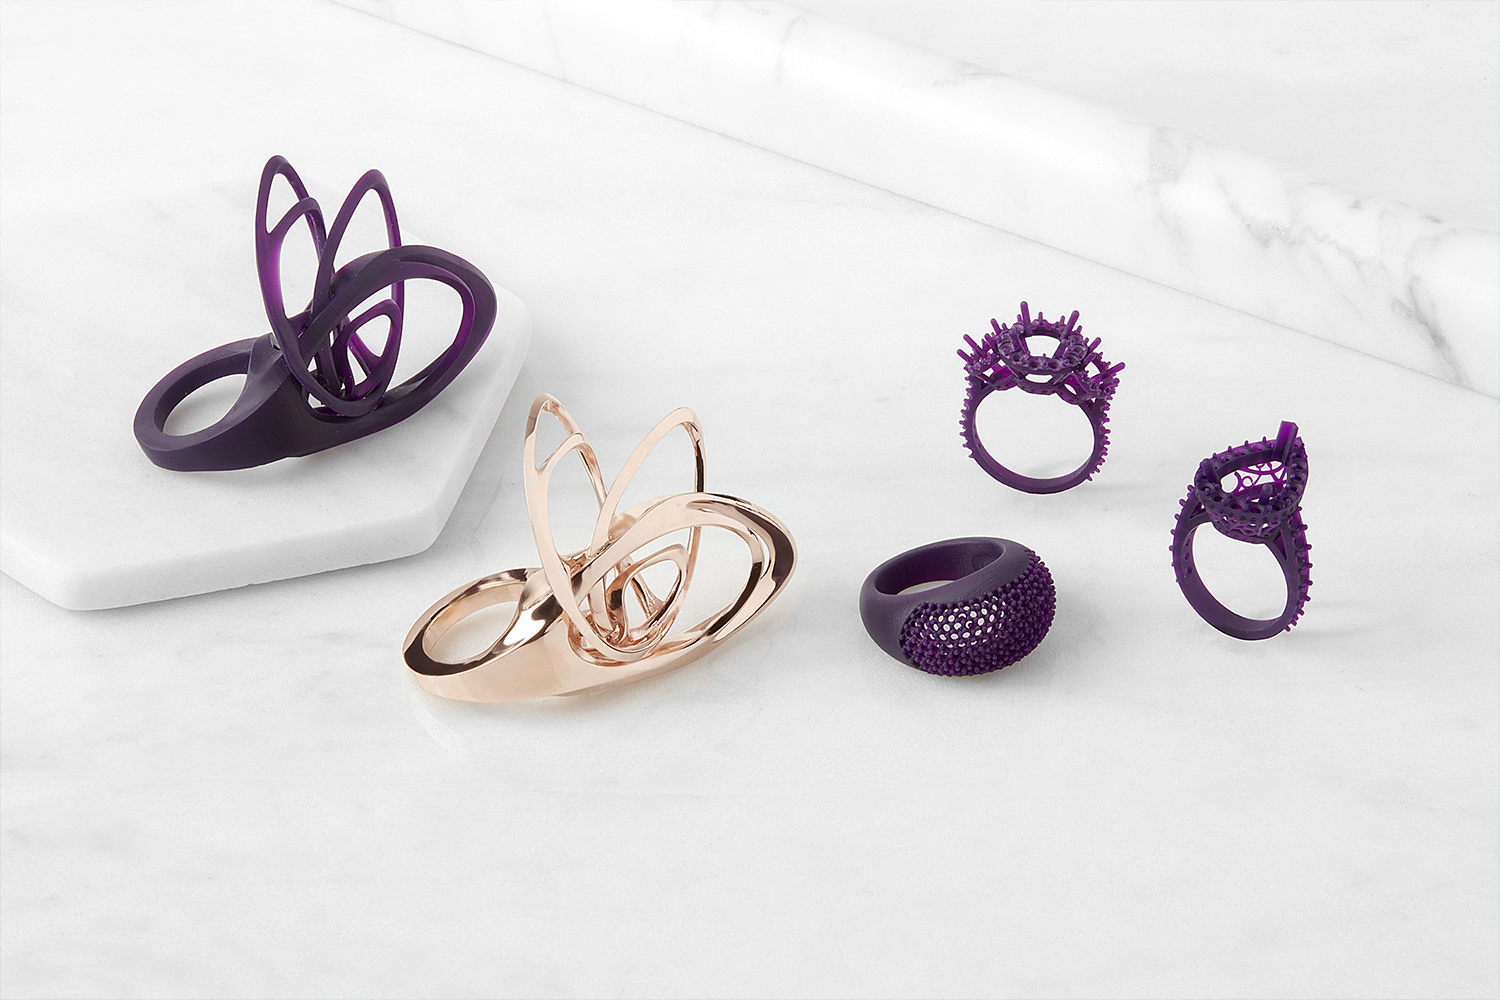

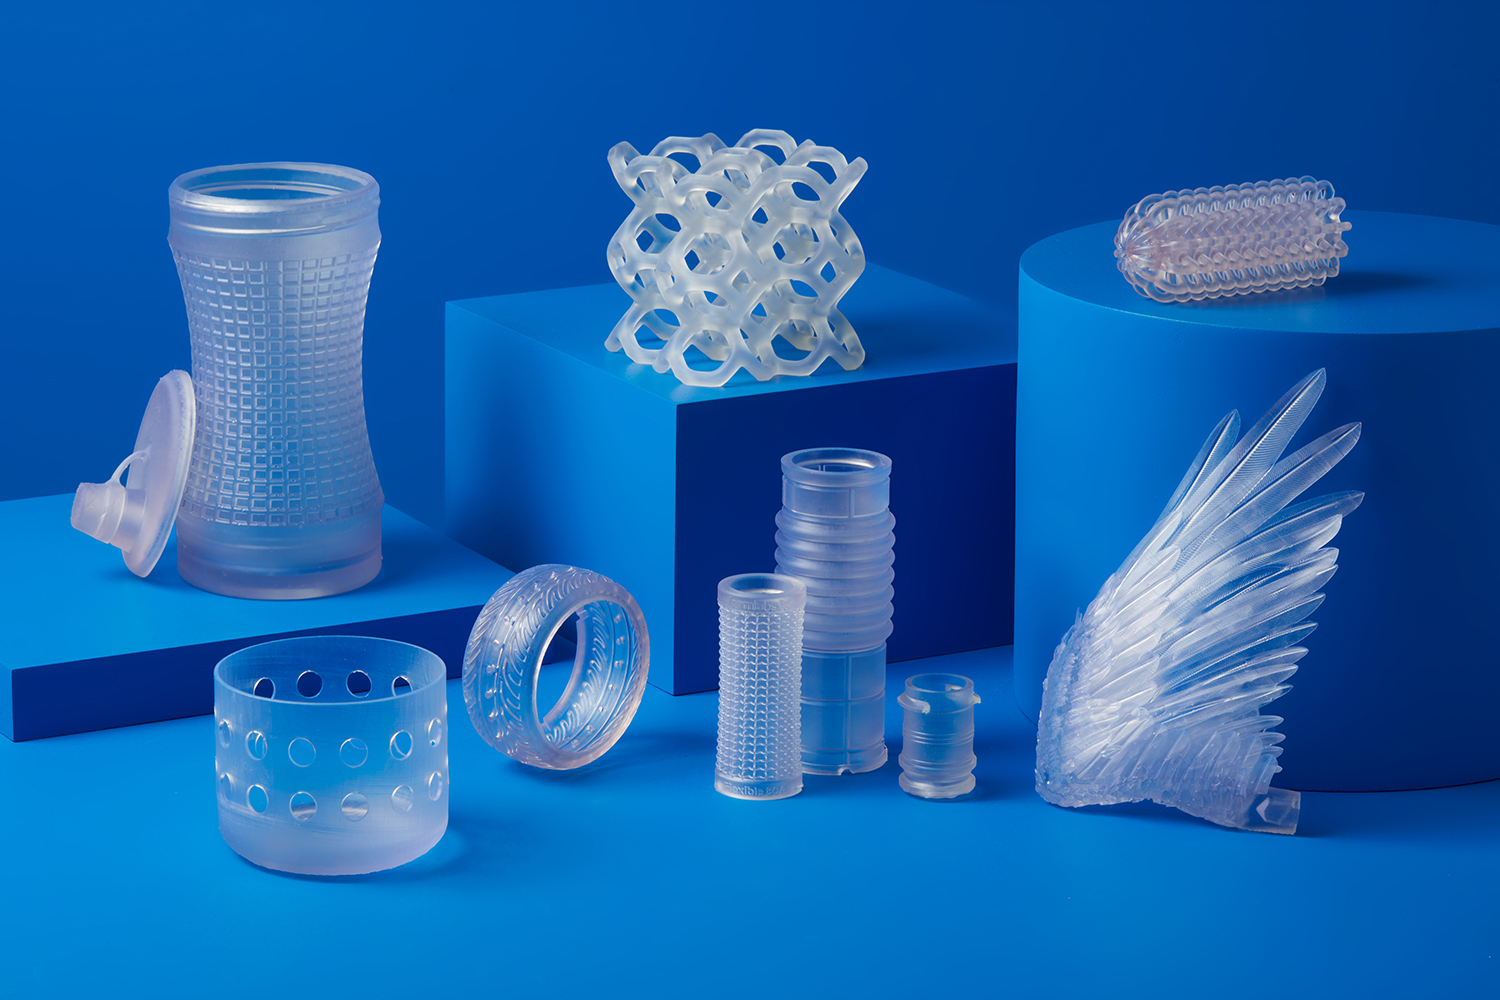





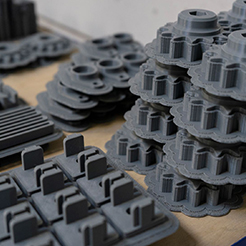

Les résines dentaires et techniques permettent de produire des pièces très détaillées : modèles, guides, provisoires, prototypes fonctionnels, outillages fins ou composants rigides. Pourtant, deux impressions réalisées sur la même machine peuvent donner des résultats différents si les paramètres ne sont pas maîtrisés. La précision en résine est un équilibre entre optique, chimie, mécanique et post-traitement.
1. Résolution machine et précision réelle
La taille de pixel ou le diamètre laser donne une indication de résolution XY, mais elle ne garantit pas la précision dimensionnelle. La lumière se diffuse dans la résine, les couches se contractent en polymérisant, les supports exercent des forces et le lavage peut modifier les surfaces. Une machine très résolutive doit donc être associée à un profil résine validé.
2. Exposition : sous-polymérisation et sur-polymérisation
Le temps d’exposition contrôle l’énergie reçue par chaque couche. Une sous-exposition entraîne manque de détails, pièces fragiles, supports qui lâchent ou surfaces collantes. Une sur-exposition grossit les détails, bouche les petits trous, augmente les dimensions et peut rendre les surfaces moins fidèles. Le bon profil dépend de la résine, de la couleur, de l’épaisseur de couche, de la température et de l’état du bac.
3. Orientation et forces de pelage
À chaque couche, la pièce se détache du film du bac. Cette force de pelage peut déformer les zones fines ou créer des erreurs sur les grandes sections. L’orientation doit réduire les surfaces exposées simultanément, préserver les zones fonctionnelles et placer les supports sur des surfaces non critiques. Pour les pièces dentaires, l’orientation influence directement l’ajustage.
4. Supports : maintien sans déformation
Les supports doivent être assez solides pour maintenir la pièce, mais pas trop agressifs pour ne pas abîmer la surface. Leur densité, diamètre, pointe de contact et position changent la précision finale. Les zones fonctionnelles — intrados, portées, interfaces, douilles de guides — doivent être protégées autant que possible.
5. Température et viscosité
Une résine froide est plus visqueuse. Elle s’écoule moins vite entre les couches, peut générer des défauts et nécessite parfois des paramètres différents. Une température stable améliore la répétabilité. En environnement professionnel, il est utile de contrôler la température de la pièce, de la résine et de la machine, surtout en hiver ou dans un atelier non chauffé.
6. Lavage : ni trop peu, ni trop longtemps
Le lavage retire la résine non polymérisée. Un lavage insuffisant laisse des surfaces grasses, imprécises ou collantes. Un lavage excessif peut attaquer certaines résines, fragiliser des détails ou provoquer des variations dimensionnelles. Les bains doivent rester propres ; un alcool saturé redépose de la résine au lieu de nettoyer correctement.
7. Post-polymérisation
La post-polymérisation finalise les propriétés mécaniques, thermiques et biologiques. Pour les résines dentaires, elle conditionne souvent la conformité d’usage. Temps, température, intensité lumineuse et longueur d’onde doivent suivre le protocole fabricant. Trop peu de post-cure laisse une pièce instable ; trop de post-cure peut augmenter la fragilité ou la déformation.
8. Spécificités dentaires
Les résines dentaires doivent répondre à des indications précises : modèle, guide chirurgical, gouttière, provisoire, base, gingive. Les paramètres validés ne sont pas interchangeables. Une résine biocompatible imprimée avec un mauvais profil ou mal post-polymérisée peut perdre ses propriétés attendues. La traçabilité des lots, paramètres et cycles est indispensable.
9. Spécificités techniques
Les résines techniques recherchent souvent rigidité, résistance thermique, flexibilité, résistance au choc ou faible retrait. Certaines sont chargées, plus visqueuses ou sensibles à la sédimentation. Elles doivent être mélangées correctement avant impression. Les pièces fonctionnelles nécessitent souvent des essais : assemblage, vieillissement, température, charge mécanique.
10. Procédure de validation
- Utiliser un profil résine-machine recommandé.
- Imprimer une pièce test représentative, pas seulement une mire décorative.
- Mesurer les cotes critiques après post-traitement complet.
- Ajuster exposition, compensation XY ou orientation si nécessaire.
- Documenter les paramètres validés.
Conclusion
La précision en impression 3D résine dépend de toute la chaîne : résine, profil d’exposition, orientation, supports, lavage, post-polymérisation et contrôle. Les résines dentaires et techniques offrent un potentiel élevé, mais seulement lorsque leurs paramètres sont respectés comme un procédé qualifié. La meilleure précision est celle qui reste répétable, mesurable et adaptée à l’usage final.
FAQ pratique
Une résine dentaire est-elle toujours plus précise qu'une résine standard ?
Non. Elle est formulée pour un usage et un protocole précis. La précision dépend du profil validé, de l'imprimante et du post-traitement.
Pourquoi l'orientation change-t-elle la précision ?
Elle modifie les forces de pelage, la surface supportée, les zones de contact et parfois le retrait observé sur les dimensions critiques.
Comment valider un nouveau profil résine ?
Il faut imprimer une pièce test, mesurer les zones utiles, contrôler le lavage/post-cure et documenter les réglages avant de passer en production.